一、行业介绍
橡塑制品清洗行业生产与环保现状
国内大量中小型橡塑加工厂,主要生产橡胶配件、塑料管材、塑胶外壳等产品。在脱模、修边、表面清理工序后,会使用乳化型清洗剂清洗工件表面的脱模剂、切削油、橡胶析出油脂与粉尘。清洗多采用喷淋、浸泡间歇作业,清洗槽废液定期更换,产生大量乳化清洗废水。
这类工厂大多场地紧凑,环保预算有限,很多早期污水站仅配置简单沉淀池,没有专门的破乳单元。乳化废水里的油脂以稳定乳化态存在,简单沉淀根本无法分离。近几年环保监管对含油废水排放管控趋严,出水COD、石油类超标,污泥浮渣难沉降,车间清洗槽异味,是橡塑厂环保技改最常见的难题。
二、废水、废气成分介绍
废水废气污染物特征
橡塑乳化清洗废水,外观多呈乳白色,水质pH在7.0~9.5,COD浓度1200~5000mg/L,石油类100~600mg/L,SS 300~800mg/L。废水内部的油脂被表面活性剂包裹,形成稳定水包油乳化体系,普通静置沉淀很难实现油水分离。更换清洗槽时排出的浓废液污染负荷会高出数倍,需要单独收集并单独预处理。
废气主要来自清洗车间、废水调节池、破乳反应池,污染物以轻质烃类、少量表面活性剂挥发物、有机异味为主。采用酸化破乳工艺时,破乳工段会伴随酸雾产生。中小型橡塑车间废气收集风量一般在800~3500m³/h,非甲烷总烃浓度5~35mg/m³。废气无组织逸散后会产生淡淡的溶剂、油污异味,密闭车间内异味积聚明显。
三、处理难点
橡塑乳化清洗废水治理核心痛点
第一,乳化体系稳定,破乳对pH条件要求严苛。废水自带弱碱性,直接投加混凝药剂难以破坏油滴表面双电层,必须先调节pH,否则破乳失效,微小油滴进入生化系统包裹微生物,抑制污泥活性。
第二,水质波动大,浓废液冲击风险高。工件批次不同,油污、脱模剂种类变化明显,清洗槽更换产生的浓废液污染物浓度极高,仅简单稀释投加,极易冲击整套污水处理设施。
第三,浮渣污泥处置麻烦。破乳后产生大量黏性含油浮渣,直接脱水极易堵塞滤布,需要污泥改性调理,浮渣属于危废,处置成本偏高。
第四,废气组分复杂,酸化破乳会产生酸雾,对设备防腐有要求,很多企业只关注废水达标,忽略污水池酸雾与VOCs无组织排放问题。
第五,厂区可用空间有限。中小型橡塑车间改造不能大规模土建,尽量要在原有池体基础上增加破乳、油水分离单元。
四、处理工艺
适配中小型橡塑厂乳化清洗废水的破乳处理工艺
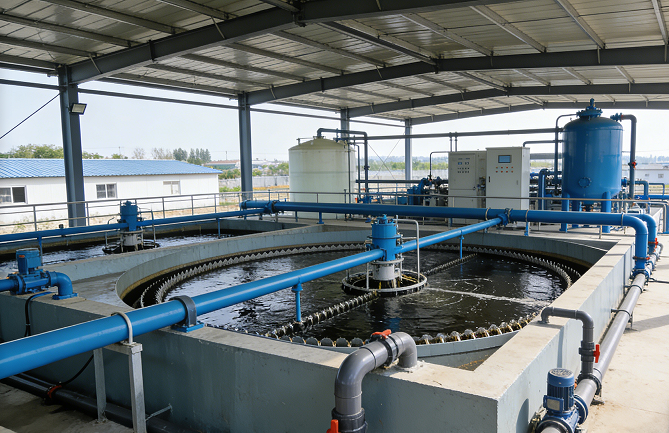
结合橡塑厂间歇清洗、场地受限、乳化油难分离的工况,整套工艺采用“浓废液单独预处理+pH调节破乳+气浮除油+水解酸化+接触氧化生化+深度过滤”,配套防腐型废气收集净化的组合方案。
车间排出的废水先经格栅去除塑料碎屑、橡胶颗粒,进入调节池均质均量。高浓度废槽液单独进入小型预处理单元,先做酸化破乳和气浮除油,完成减负荷之后,再按比例定量泵入主调节池;配套在线监测,控制投加量,规避高负荷冲击。
调节池出水送入破乳反应池,先投加硫酸,将pH调至2~4,破坏乳化体系;依次投加破乳剂、PAC,快速搅拌混合,再投加PAM慢速搅拌絮凝,让微小油滴聚集形成大絮体。混凝后的废水进入气浮装置,快速分离浮油和絮体。
气浮产生的含油浮渣送入浮渣罐,投加石灰或污泥改性剂调理,降低黏性,再送入板框压滤机脱水,泥饼交由有资质单位做危废处置。气浮出水去除大部分石油类和COD后,进入水解酸化池,分解残留表面活性剂,提升废水B/C比,再进入接触氧化池降解剩余有机物。生化出水经过沉淀、石英砂深度过滤,稳定控制出水SS和COD,满足排放要求。
清洗工位、调节池、酸化破乳池全部加盖密闭,整套废气管路与洗涤塔选用耐酸防腐材质;废气集中收集,先经酸洗喷淋去除酸雾,再通过活性炭吸附去除挥发性烃类与有机异味,处理达标后高空排放。整套方案可在原有污水站基础上模块化新增单元,土建工程量小,适合中小企业技改。
五、总结
工艺实施思路与工程优势
橡塑乳化清洗废水治理的关键在于控制破乳pH、严格遵守加药顺序,浓废液单独预处理,前置除油保护后续生化。江苏若源环保科技有限公司熟悉橡塑行业清洗废水工况,采用酸化破乳+气浮+水解酸化+接触氧化工艺,同步做好酸雾与VOCs收集治理,模块化改造,帮助中小型橡塑厂稳定实现废水达标排放。
若源环保


 工业环保方案策划:深度生产流程分析 + 污染特性定位,制定定制化治理策略
