一、行业介绍
机加工行业生产现状与环保痛点
国内中小型机械加工车间,在车、铣、磨、钻等金属加工工序中,普遍使用乳化切削液,用来冷却刀具、润滑工件并起到防锈作用。切削液长时间循环使用后会老化失效,更换废液以及工件清洗环节,会持续产生大量乳化切削废水。
这类加工厂大多场地有限,生产是订单式间歇生产,废水排放量随加工量起伏。行业普遍适用浓稀分流处理原则,高浓度废切削液与低浓度设备清洗水分开收集,避免水质大幅波动冲击处理系统。很多车间早期只做简单沉淀处理,无法破解稳定乳化结构,石油类、COD经常性超标。废水池散发异味,环保核查时容易出现问题,污水站技改需求逐年增多。
二、废气废水成分介绍
废水与废气污染物构成
乳化切削废水属于水包油型乳化废水,油滴被表面活性剂包裹,很难依靠自然沉淀分离。废水COD普遍在7000~24000mg/L,石油类1000~4800mg/L,pH维持在7.4~9.1,水中含有大量金属微屑、表面活性剂与各类助剂,悬浮物含量偏高。废乳化切削液属于《国家危险废物名录》HW09类危险废物,需全程合规收集、处置,不可随意混排。
废水集水井、调节池密闭收集产生废气,主要污染物为矿物油挥发的VOC,伴随少量恶臭气体(胺类、有机硫化物等切削液添加剂分解产物),并非以硫化氢为主。常规小型车间收集风量多在600~1400m³/h,废气浓度偏低,重点做好密闭收集,配套活性炭吸附即可达标排放。
三、处理难点
乳化切削废水治理主要难点
首先,乳化体系稳定性强。切削液添加大量表面活性剂,形成稳定水包油结构,单纯沉淀无法实现油水分离,药剂投加时机和pH控制不到位,破乳效果会大打折扣。
其次,水质波动大。订单变化、切削液品牌不同,都会改变废水含油量与COD,药剂投加量需要动态调整,对现场运维人员有一定要求。
再者,微细金属磨屑多。金属粉末容易沉积、堵塞泵与管路,还会附着在油珠表面,增加破乳和气浮的处理负荷。
最后,含油污泥处置成本高。破乳后产生的浮渣属于危废,污泥脱水、外运处置是机加工企业不可忽视的运行成本。
四、处理工艺
破乳净化主体工艺流程
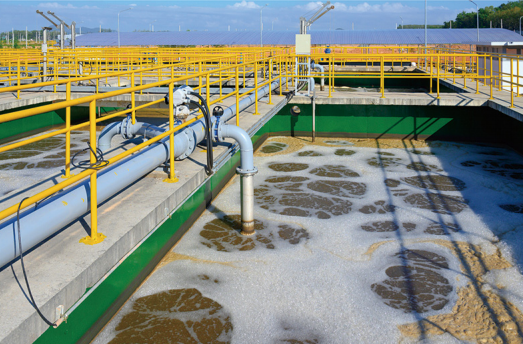
车间严格执行浓稀分流收集,废水先经过格栅拦截大块杂物,自流进入调节池,进行均质均量,池内设置搅拌装置,防止金属碎屑沉积板结。
废水经提升泵送入破乳反应池,投加硫酸精准调节pH至2~4强酸性区间,破坏乳化液双电层结构;同步投加破乳剂及PAC完成电中和破乳,依托PAC混凝、盐析双重作用稳固脱稳效果,再投加PAM助凝,快速抱团形成密实大絮体。破乳阶段设置20~30分钟反应停留时间,搭配均匀搅拌,保障破乳反应充分彻底。
絮凝后的废水送入溶气气浮设备,气浮设备常规设计表面负荷率3~5m³/(m²·h),利用微细气泡吸附携带含油絮体上浮,刮渣机把浮渣刮入污泥池。气浮出水去除大部分石油类、悬浮物和部分COD,可根据排放要求,接入后续生化或者深度处理单元,保障出水稳定达标。
气浮产生的含油浮渣、调节池底泥进入污泥池,经板框压滤机脱水,脱水后的含油污泥交由具备资质单位处置。集水井、调节池加盖密闭,废气收集后采用活性炭吸附处理。
总结
机加工乳化切削废水治理的关键是强酸调质破乳,配合混凝气浮实现油水彻底分离,做好浓稀分流可有效规避水质冲击。这套成熟工艺适配中小型加工车间,运维简单、处理效果稳定。江苏若源环保科技有限公司深耕机加工废水技改,可结合车间实际工况定制合规处理方案。若源环保


 工业环保方案策划:深度生产流程分析 + 污染特性定位,制定定制化治理策略
