一、行业介绍
白酒酿造行业环保现状
国内多数中小型固态法白酒酿造企业,生产以间歇式发酵、蒸馏为主,酒糟分离、蒸馏底锅水、发酵黄水、车间冲洗会持续产生大量高浓度有机废水。这类企业大多厂区空间有限,不少老厂原有污水设施只简单处理冲洗废水,没有单独针对酒糟压榨滤液/沥滤液等高浓度废液做专项处理。随着酒类行业排放标准收紧,酒糟废水的稳定达标、异味管控,已经成为酒厂环保运维的重点难题。
二、废气废水成分介绍
废水与废气污染物特征
酒糟废水主要来自酒糟压榨滤液/沥滤液、蒸馏底锅水、发酵黄水,属于典型高浓度有机废水。废水pH多在4.0~5.0,COD可达20000~60000mg/L,含有大量淀粉、有机酸、蛋白质、稻壳悬浮物,B/C比值高,可生化性较好,同时含有一定氨氮、总磷。
酿造车间配套废气来源分为两部分,一是酒糟暂存池、污水站产生的恶臭,污染物包含硫化氢、氨、挥发性脂肪酸;二是蒸馏、摊凉工序逸散废气,主要为乙醇、少量酯类、杂醇类VOC,还伴随原料粉碎产生的粉尘。污水站废气可采用密闭收集,单套收集风量可根据车间规模选取3000~8000m³/h。
三、处理难点
酒糟废水治理核心难点
第一,污染物负荷极高,大量稻壳、固形悬浮物容易堵塞管道与生化设备,如果直接进入生化单元,会造成污泥负荷冲击,系统极易瘫痪。第二,废水呈酸性,有机酸含量高,会抑制微生物活性,需要稳定调节pH。第三,水质随生产周期波动明显,蒸馏、排糟阶段废水浓度瞬间冲高,间歇生产给系统稳定运行带来考验。第四,酒糟堆放与污水池会持续散发异味,厂界臭气管控难度大,容易引发周边投诉。
四、处理工艺
酒糟废水与废气一体化处理工艺
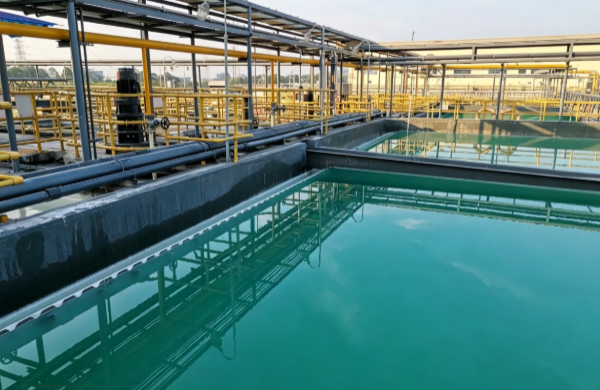
项目采用分类收集思路,高浓度酒糟压榨滤液/沥滤液、蒸馏底锅水、发酵黄水单独收集,先经过格栅、离心固液分离,去除稻壳、酒糟残渣,残渣外售做饲料资源化利用。滤液进入调节池,投加碱调节pH至6.5~7.5,均衡水质水量。预处理后的废水送入IC厌氧反应器,大部分有机物在此分解,同时产生沼气,可回收利用。厌氧出水再进入两级A/O生化系统,完成硝化、反硝化,去除氨氮与总氮。生化出水经沉淀后,采用混凝沉淀或化学除磷进一步降低总磷,再经深度处理,满足国家或地方排放标准要求后排放。
废气方面,酒糟暂存区、污水池全部加盖密闭,废气经集气管道收集后,先经过碱洗喷淋塔去除硫化氢、挥发性有机酸,再进入活性炭吸附装置处理VOC,处理后的废气通过排气筒达标排放。整套工艺优先资源化,减少药剂消耗,降低长期运行成本。
五、总结
白酒酒糟废水虽然有机物浓度很高,但可生化性好,核心思路是做好固液分离,把高浓度糟液单独预处理,降低后续生化负荷,同时配套废气密闭除臭,兼顾废水达标和厂界异味控制。江苏若源环保科技有限公司结合多家酒厂现场改造经验,会根据酒厂生产规模、场地条件定制适配方案,在达标前提下尽量简化运维、控制运行成本。
若源环保


 工业环保方案策划:深度生产流程分析 + 污染特性定位,制定定制化治理策略
